

工业设计量产阶段装配公差问题深度解析与解决方案
- 来 源:壹零壹工业设计
- 发表于:2026.10.14
- 作 者:壹零壹工业设计
- 人 气:551
一、手板与量产的制造逻辑差异:装配公差的本质区别
要理解“手板能装、量产装不上”的核心矛盾,首先必须厘清:手板制造和量产制造属于两种完全不同的制造逻辑,二者的装配公差生成机制、波动规律、影响因素存在本质区别,单件手板的装配合格性,无法直接推导批量生产的装配稳定性。
1.1 手板制造:单件定制化的公差可控性
手板(含CNC加工手板、SLA光固化3D打印手板、真空复模手板等)属于单件或小批量定制化制造,其公差特性呈现“单点精准、整体可控”的特点。
- CNC加工手板通过刀具去除材料成型,常规特征公差可达到±0.05mm,关键尺寸可控制到±0.02mm以内;
- SLA光固化3D打印手板的典型尺寸公差约为±0.1mm,精密级可达到±0.05mm;
- 更核心的是,手板制作过程中技师可根据装配需求进行人工修正——配合偏紧就打磨余量,间隙偏大就补胶调整,这种“在线公差补偿”是手板装配通过率高的核心原因。
但这种精准仅代表单个、少数零件的状态,不具备批量可复制性。正如《机械产品装配偏差分析方法研究进展与展望》中明确指出:单件制造的偏差具有独立性,而批量制造的偏差具有系统性和分布性,二者的装配公差不可等同看待。
1.2 量产制造:批量系统性的公差波动性
量产制造(以注塑、压铸、冲压等成型工艺为代表)通过模具批量复制零件,装配公差来源于材料收缩、模具磨损、工艺参数波动、环境温湿度变化等一系列系统性因素,呈现“批量波动、统计分布”的特点。 以最常见的注塑量产为例,常规注塑件的尺寸公差通常在±0.05mm~±0.1mm区间,精密注塑可达到±0.025mm,但这是统计意义上的批量公差范围,而非每一件都能达到的绝对值。 更关键的是,量产件的公差不是孤立存在的,而是会沿着装配链不断累积叠加,最终在总成端放大为装配干涉、错位、合缝不均等显性问题,这也是手板阶段难以提前暴露的核心风险。
1.3 典型制造工艺公差等级对比
为直观体现不同工艺的装配公差差异,整理行业公认的典型制造工艺公差参考值如下:
|
制造工艺 |
典型常规公差 |
精密级公差 |
公差核心特性 |
|---|---|---|---|
|
CNC 手板(塑料 / 金属) |
±0.05mm |
±0.02mm |
单件精准,可人工修正补偿 |
|
SLA 3D 打印手板 |
±0.1mm |
±0.05mm |
层向异性,大尺寸易出现翘曲 |
|
FDM 3D 打印手板 |
±0.2~0.3mm |
±0.15mm |
精度较低,仅适合结构验证 |
|
注塑量产(普通级) |
±0.1mm |
±0.05mm |
批量波动,受材料收缩率影响大 |
|
注塑量产(精密级) |
±0.05mm |
±0.025mm |
需严格工艺管控,模具成本高 |
|
钣金冲压量产 |
±0.1mm |
±0.05mm |
受材料回弹、定位误差影响显著 |
二、手板能装量产装不上的四大核心原因:装配公差问题的底层逻辑
为什么看似严丝合缝的手板,进入量产阶段就频频出现装配干涉、卡扣断裂、螺柱错位、壳体合不拢等问题?核心根源集中在装配公差的四个维度差异。
2.1 公差叠加效应:单件合格≠总成装配合格
这是最常见也最容易被忽略的原因。很多设计师默认“每个零件都按公差做合格,总成装配就一定没问题”,但事实恰恰相反——单件合格是总成合格的必要不充分条件。
公差分析领域的基础概念“尺寸链”指出:装配体中的每一个配合尺寸都是尺寸链中的一环,每个环的公差都会沿着装配方向累积。《一种面向可装配性的公差分析方法》一文中明确提出:装配公差是零件几何偏差与装配间隙变动的共同累积结果,而非单个零件公差的简单对比。
举一个直观案例:一个上下壳装配的消费电子产品,涉及壳体尺寸、卡扣位置、螺柱位置、PCB板尺寸、屏幕尺寸共8个配合尺寸,每个尺寸公差均为±0.05mm。按照极值法计算,装配累积公差可达±0.4mm,足以造成明显的装配间隙或干涉。 手板阶段之所以未暴露问题,一是因为手板数量少,刚好遇上公差均居中的“幸运组合”;二是手板装配时的人工微调,掩盖了公差叠加的风险。一旦进入量产,成千上万件零件随机组合,极值情况必然会出现。
2.2 材料成型变形:手板尺寸稳定≠量产件无变形
手板件和量产件即便采用同牌号材料,成型状态、内部应力、尺寸稳定性也完全不同,这是装配公差失控的隐形诱因。
- 3D打印手板为逐层堆积成型,材料呈各向异性,Z轴强度与尺寸稳定性弱于XY轴,但常温/低温成型的特性使其残余应力小,成型后尺寸变化小;
- CNC手板由整块棒料/板材切削而成,材料本身应力释放充分,尺寸稳定性极高;
- 注塑量产件为高温熔融注入模具,冷却过程中产生体积收缩,不同壁厚位置冷却速度不同,还会引发翘曲变形和残余应力。
《薄壁类零组件装配过程仿真与应用》中的研究数据表明:薄壁结构件成型后会因应力释放发生自然变形,部分形位公差指标甚至会超出图纸要求,但在装配前往往难以察觉。更隐蔽的是“时间效应”——很多注塑件刚出模时尺寸合格,放置数天后内应力释放,发生翘曲或尺寸漂移,到装配工位就变成了不良品,而这种时间维度的变形,在制作周期很短的手板阶段几乎不会遇到。
2.3 工艺边界差异:手板可制造≠量产可实现
手板制造几乎不受制造工艺约束——尖角、倒扣、厚薄悬殊结构都可加工,无非是多换刀具、增加支撑。但量产制造有严格的工艺边界,很多手板上完美呈现的特征,到模具上根本无法实现,或者实现后会带来严重的装配公差问题。
最典型的是拔模斜度:手板加工不需要拔模,垂直面就是绝对垂直;但注塑件必须设计拔模斜度才能脱模,哪怕是0.5°的拔模,在高度20mm的侧壁上也会产生0.17mm的尺寸差,这个差值在装配时会直接转化为配合间隙或干涉。 此外,圆角、壁厚均匀性、加强筋布局等细节同样存在差异:手板上的尖角可以很锋利,但量产件必须有工艺圆角;手板壁厚悬殊也能加工,但量产件壁厚不均会导致严重的缩印和翘曲。《面向制造和装配的产品设计指南》中特别强调:很多设计失败的根源,就是把手板的可制造性等同于量产的可制造性。
2.4 装配柔性补偿:人工装配掩盖了公差缺陷
手板装配通常由设计师或手板技师手工完成,装配过程中会不自觉地施加“柔性补偿”:壳体有点合不拢就用力按压,卡扣有点偏移就用镊子调整,螺孔有点错位就稍微拧斜一点。这些微小的人工干预,让很多本来存在装配公差问题的设计也能顺利装配。
但量产流水线装配是标准化作业:工人或机械手按照标准流程操作,装配力恒定,不会为个别零件“开小灶”,且量产装配速度快,不会给零件留“慢慢调整”的时间。 《基于SDT模型和蒙特卡洛法的枪械抛壳机构公差分析》中的研究也验证了这一点:装配力、装配顺序、定位方式都会影响最终装配精度,手工作业的容错能力远高于标准化量产装配。
三、国内权威研究支撑:装配公差与量产装配的理论验证
关于装配公差与制造工艺的关联,国内高校和研究机构已开展大量系统性研究,这些成果为工业设计量产化实践提供了坚实的理论支撑。
沈阳航空航天大学丁朝臣团队在《薄壁类零组件装配过程仿真与应用》中,通过有限元仿真技术验证了核心结论:CAD软件中的装配干涉检查是刚体检测,不考虑零件变形;而实际生产中,薄壁零件在装配力作用下会发生弹性变形,这使得部分理论上超差的零件反而能装配,而部分理论上合格的零件,却因为变形累积导致装配失败。这也解释了行业普遍存在的“图纸上看着没问题,实际就是装不上”的现象。
上海交通大学林张鹏、余海东团队在《基于高阶复合曲面单元的非均匀大薄板装配偏差计算模型》中提出:结构刚度的非均匀分布,会导致零件在加工和装配过程中产生非线性翘曲变形,这种变形无法通过传统的尺寸链方法计算,必须结合结构力学进行耦合分析。该结论对消费电子产品的薄壁外壳装配公差设计具有直接指导意义。
兵器装备工程学报的研究则进一步量化了公差累加的影响:通过SDT模型和蒙特卡洛法模拟发现,当装配链上的零件数量超过5个时,传统的极值法计算结果与实际装配偏差的误差可达30%以上,必须采用概率统计方法进行公差分析才能得到可靠结果。
专业著作层面,国内DFMA领域专家编著的《面向制造和装配的产品设计指南》(第2版)专门用一整章讲解公差分析,明确提出“手板验证不能替代公差分析”的观点,并给出了从设计阶段就进行公差预演的完整流程。国防工业出版社出版的《薄壁件装配变形及控制技术》一书,则系统阐述了薄壁零件从成型到装配全过程的变形机理与控制方法,是精密产品装配公差设计的重要参考工具书。
四、量产装配公差的设计端解决方案:从源头避免量产装配翻车
明白了装配公差问题的根源,解决思路也就清晰了。作为工业设计师,不能等开模后再去“救火”,而要从设计源头就植入量产思维,用科学的方法管控装配公差。
4.1 推行DFMA面向制造与装配的设计理念
DFMA(Design for Manufacture and Assembly,面向制造与装配的设计)是解决手板到量产公差鸿沟的根本方法论。其核心思想是:在设计阶段就充分考虑制造工艺和装配过程的约束,而非设计完成后再考虑“怎么做出来”。
具体到装配公差设计层面,DFMA要求遵循四项原则:
- 关键配合特征优先设计,公差资源向关键尺寸倾斜;
- 减少装配零件数量,缩短尺寸链长度,降低公差叠加风险;
- 同一装配方向上的配合特征数量尽可能精简;
- 采用“基准统一”原则,减少定位基准转换带来的误差累积。
正如DFMA理论所强调的:好的装配设计,不是让工人去解决公差问题,而是让设计本身就宽容公差。
4.2 采用科学的公差分析方法
告别“凭经验给公差”的粗放模式,采用系统化的公差分析方法,是提升量产装配合格率的必经之路。目前行业内常用的装配公差分析方法有三种:
- 极值法(Worst Case):考虑所有零件公差都处于极值的情况,计算结果偏保守,适合配合要求极高、零件数量少的场景;
- 统计法(Root Sum Square):基于概率统计,假设各尺寸公差服从正态分布,计算结果更贴近实际量产情况,是目前应用最广的方法;
- 蒙特卡洛法(Monte Carlo):通过计算机随机模拟成千上万次装配过程,得到装配偏差的概率分布,适合复杂装配体的高精度分析。
《机械产品装配偏差分析方法研究进展与展望》一文建议:对于一般消费类产品,采用统计法进行公差分析即可满足量产需求;对于精密设备、医疗器械等高精度产品,则推荐采用蒙特卡洛法进行仿真验证。
4.3 手板阶段的量产化公差验证方法
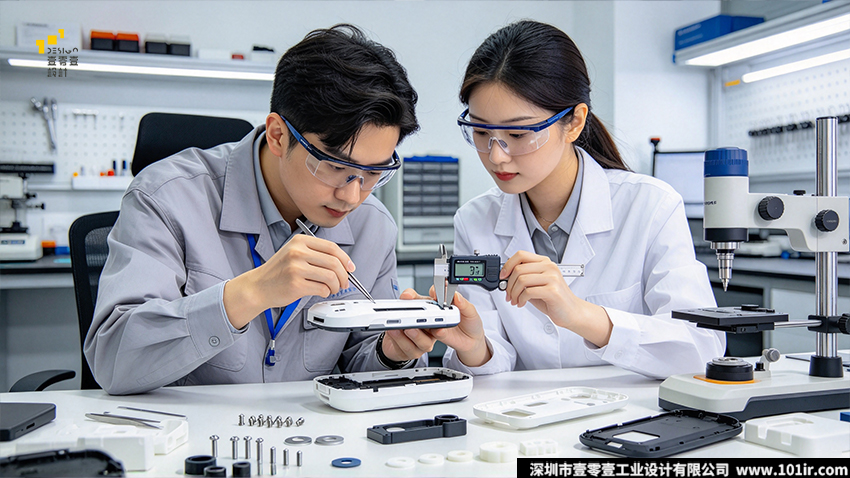
手板阶段不能只验证“能不能装”,更要验证“批量生产后能不能稳定地装”。壹零壹工业设计在项目实践中总结了一套“手板量产化验证”方法,可提前暴露装配公差风险: 第一,材料尽量贴近量产。条件允许时,手板直接使用量产牌号的材料制作,或至少提前掌握量产材料的收缩率和变形趋势,在手板尺寸上预留补偿量。 第二,制作“极限样件”验证。不要只做一套刚好合格的手板,要有意制作偏上限和偏下限的极限尺寸样件,验证公差边界下的装配可行性。 第三,模拟量产装配方式。按照量产的装配顺序、装配工具、标准装配力来装配手板,禁止用“手工精修”的方式掩盖公差问题。
4.4 关键装配特征的公差冗余设计
对于卡扣、螺柱、定位销等关键装配特征,设计时要预留足够的公差冗余,避免设计成“刚刚好”的极限状态。
- 卡扣配合:预留至少0.1mm的装配引导间隙和变形余量,同时考虑注塑收缩带来的尺寸变化;
- 螺柱与螺丝孔配合:充分考虑注塑收缩和定位偏差,孔径设计留足裕量,避免螺丝锁附时出现滑牙、错位;
- 上下壳止口配合:根据产品功能明确“间隙优先”还是“干涉优先”的设计目标,避免模棱两可的公差设定。
五、常见问题
1. 问:为什么CNC手板装配完全没问题,注塑开模后就装不上了?
答:核心原因是两种工艺的装配公差生成逻辑完全不同。CNC手板是单件切削成型,尺寸精度高且可人工打磨修正,装配时的人工调整会掩盖公差缺陷;而注塑量产是模具批量复制,存在材料收缩、翘曲变形、工艺波动等系统性公差,且公差会沿装配链叠加,同时量产标准化装配没有人工补偿空间,因此容易出现手板合格、量产装配失败的问题。
2. 问:装配公差叠加怎么计算?常用的公差分析方法有哪些?
答:装配公差叠加基于尺寸链原理计算,即所有组成环的公差沿装配方向累积。行业常用的公差分析方法有三种:一是极值法,按所有公差同时取极值计算,结果最保守;二是统计法,基于正态分布概率计算,更贴近实际量产情况,应用最广泛;三是蒙特卡洛法,通过计算机随机模拟装配过程,适合复杂高精度产品。一般消费类产品使用统计法即可满足需求。
3. 问:普通注塑量产件的公差一般能做到多少?
答:常规注塑量产件的尺寸公差通常在±0.1mm左右,精密注塑可控制到±0.025mm。需要注意的是,这是批量生产的统计公差范围,而非每一件都能达到的绝对值。具体公差还受材料收缩率、零件结构、壁厚均匀性、模具精度、工艺管控等多种因素影响,并非所有零件都能做到精密级公差。
4. 问:产品开模前怎么提前规避量产装配公差问题?
答:开模前规避装配公差问题的核心是建立量产思维,从设计端主动管控:一是推行DFMA设计理念,面向制造和装配优化结构,缩短尺寸链;二是采用科学的公差分析方法,提前计算装配累积公差;三是制作极限尺寸手板,模拟量产装配方式验证;四是对卡扣、螺柱等关键特征预留公差冗余,避免极限设计。
5. 问:手板验证能代替量产公差分析吗?
答:不能。手板验证仅能验证单件或小批量下的结构可行性,无法覆盖量产阶段的系统性公差波动,且手板装配的人工修正会掩盖很多公差隐患。装配公差分析是基于批量生产的统计规律,计算公差叠加的风险范围,二者逻辑完全不同。手板验证是结构验证的必要环节,但不能替代专业的公差分析。
六、结语
从手板到量产,从来都不是简单的“复制粘贴”,而是一场从“单件完美”到“批量稳定”的跨越。装配公差问题,表面上看是制造问题,本质上却是设计问题——是设计有没有考虑到量产的复杂性,有没有为工艺波动预留空间,有没有用科学的方法替代经验直觉。
作为工业设计师,我们的价值不只是画出漂亮的外观和精巧的结构,更是要让设计能够顺利落地,能够在千百万次复制中保持稳定可靠。理解手板与量产的公差鸿沟,掌握科学的公差设计方法,建立量产思维,是每一位工业设计师的必修课。毕竟,能通过手板验证的设计,只是合格的设计;能顺利量产的设计,才是优秀的设计。
参考文献
[1] 丁朝臣. 薄壁类零组件装配过程仿真与应用[J]. 沈阳航空航天大学学报, 2024, 41(6): 27-41.
[2] 林张鹏, 余海东, 袁可. 基于高阶复合曲面单元的非均匀大薄板装配偏差计算模型[J]. 上海交通大学学报, 2022, 56(5): 584-592.
[3] 位跃东, 方峻. 基于SDT模型和蒙特卡洛法的枪械抛壳机构公差分析[J]. 兵器装备工程学报, 2023, 44(4): 146-154.
[4] 中国机械工程学会. 产品装配技术的研究现状、技术内涵及发展趋势[J]. 机械工程学报, 2018, 54(11): 1-10.
[5] 钟元. 面向制造和装配的产品设计指南(第2版)[M]. 北京: 机械工业出版社, 2016.
[6] 张开富, 程晖, 刘平. 薄壁件装配变形及控制技术[M]. 北京: 国防工业出版社, 2018.
[7] 王先逵. 机械制造工艺学(第3版)[M]. 北京: 机械工业出版社, 2013.
内容来源于:https://www.101ir.com/news-s1705-c2-p1.html
